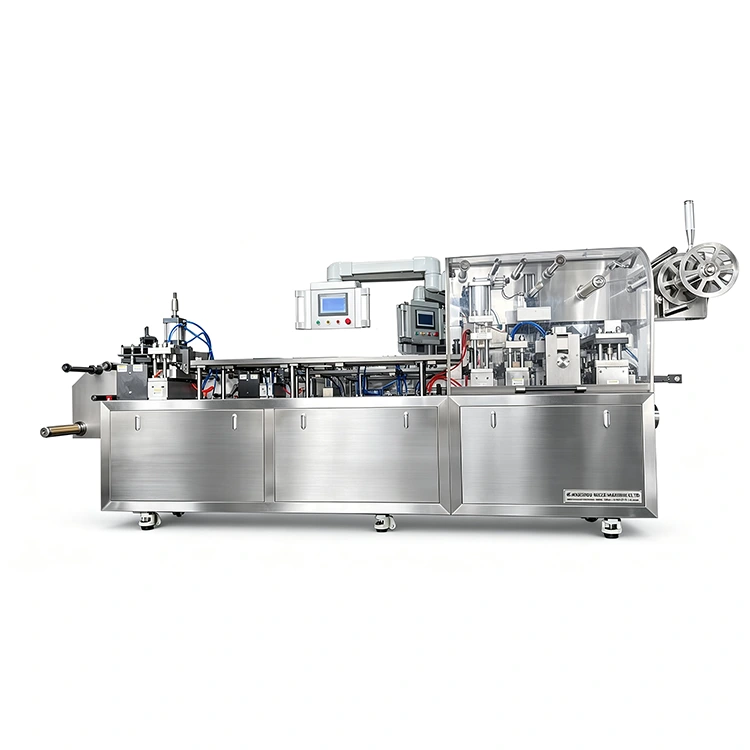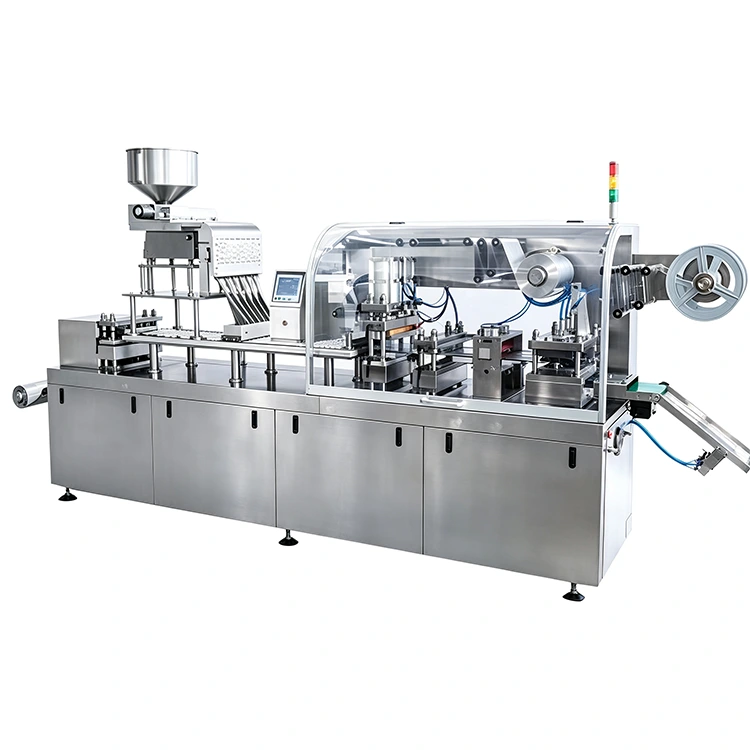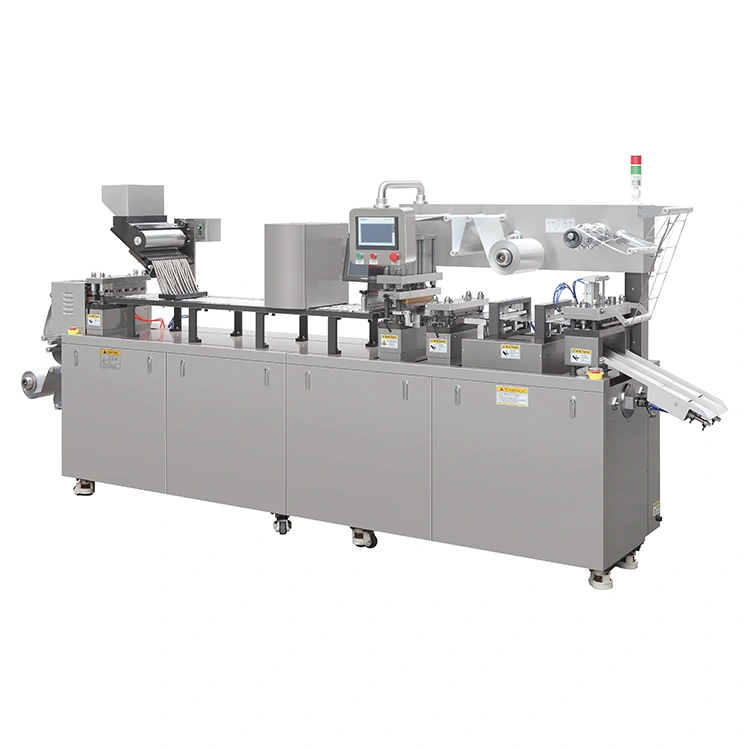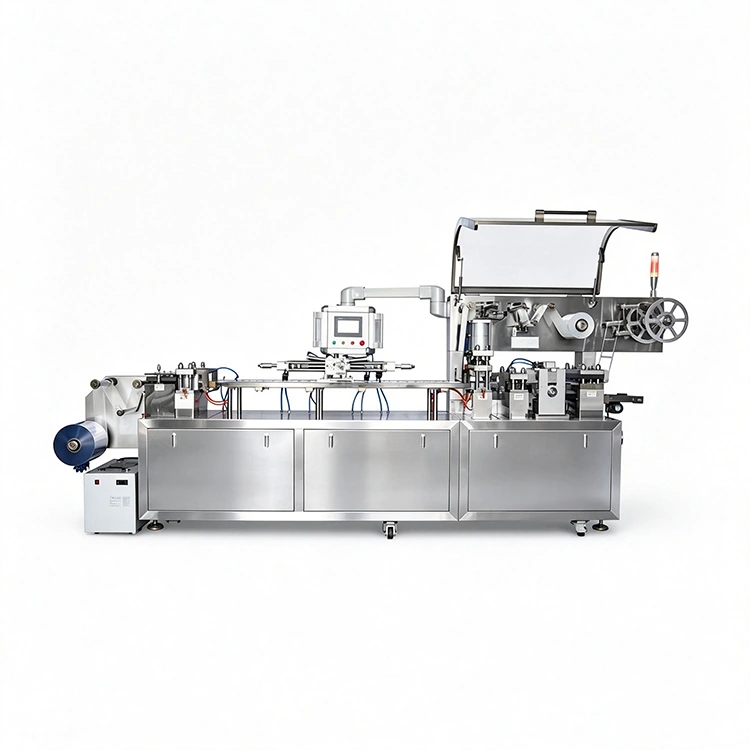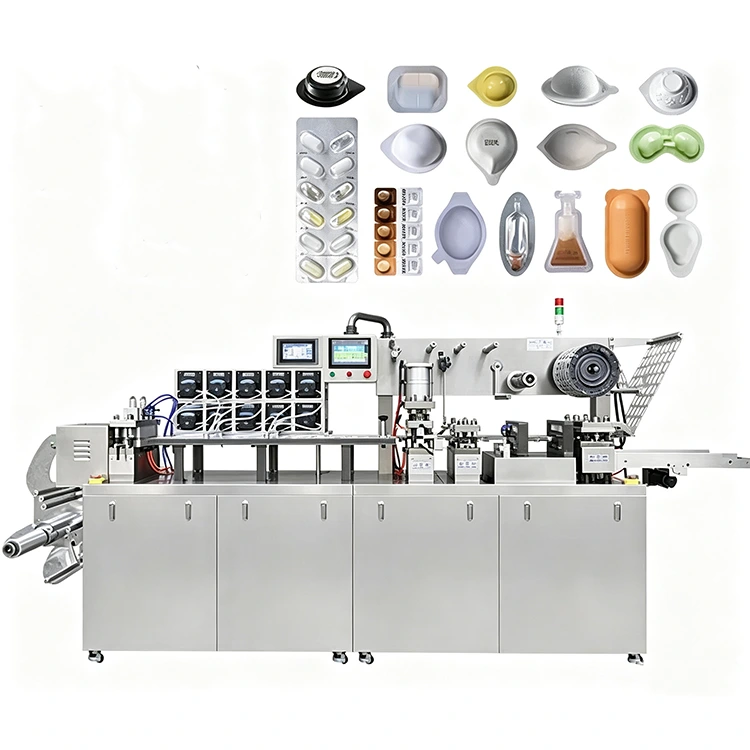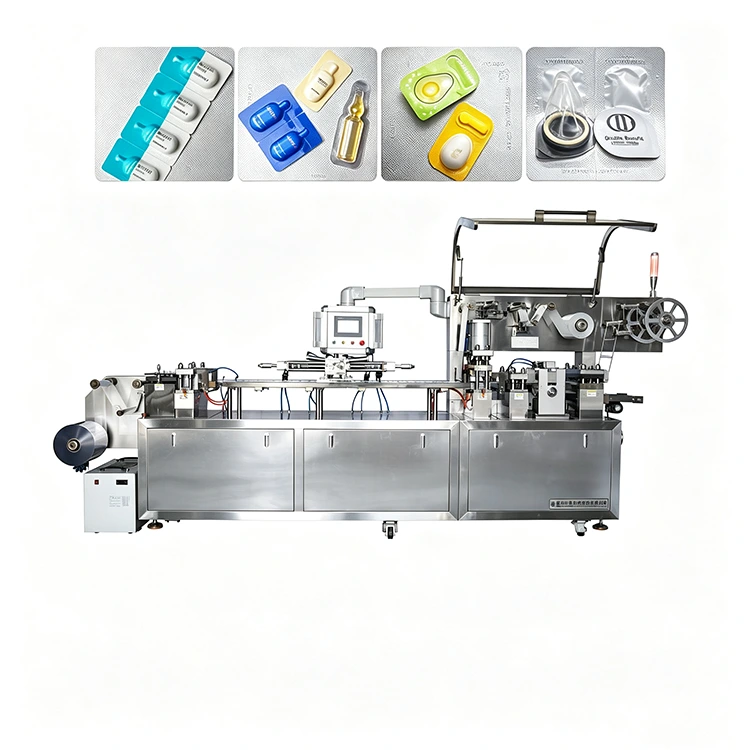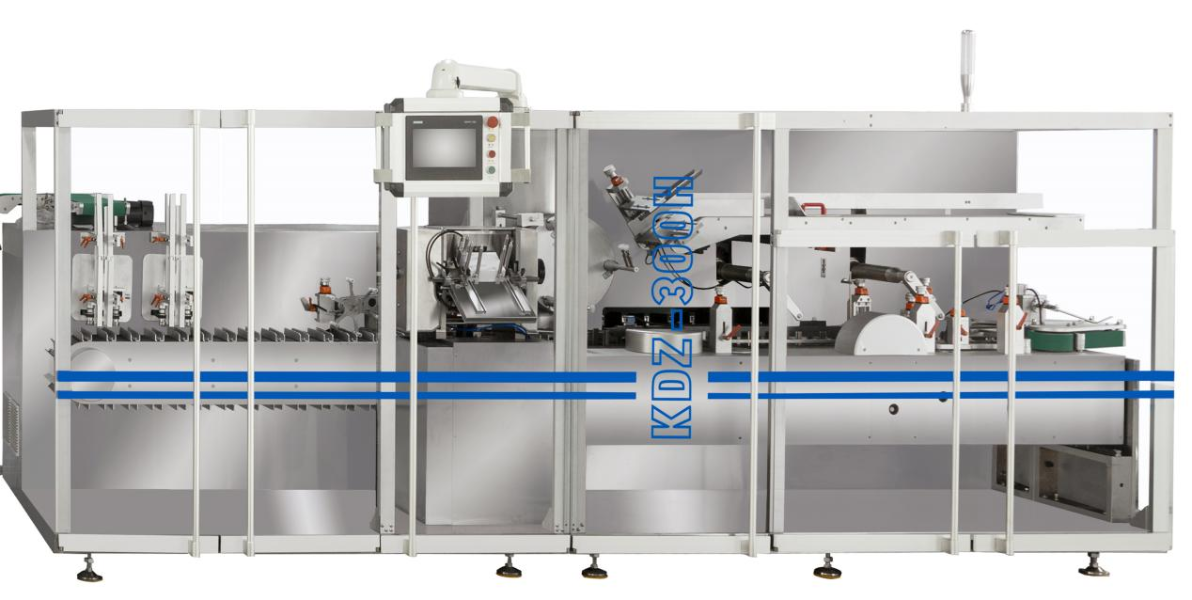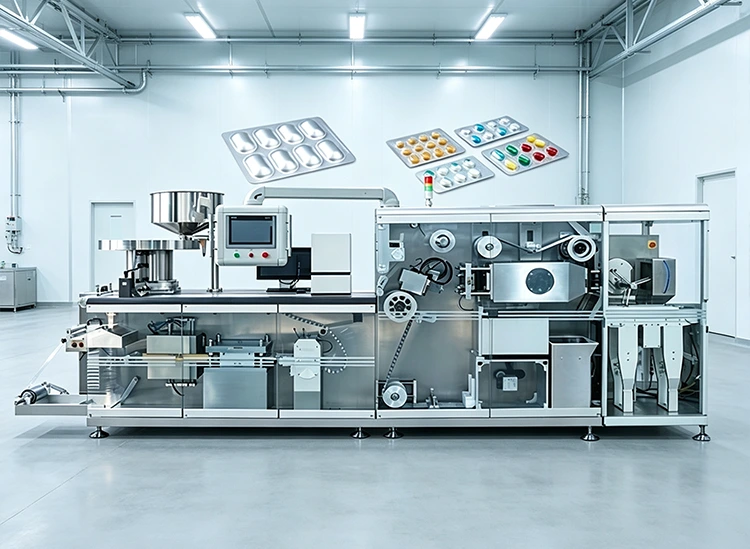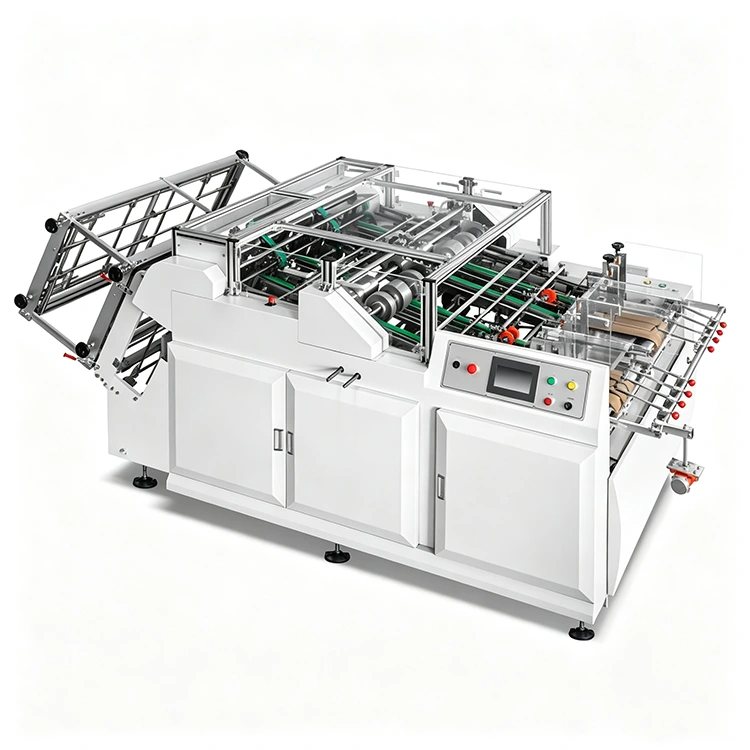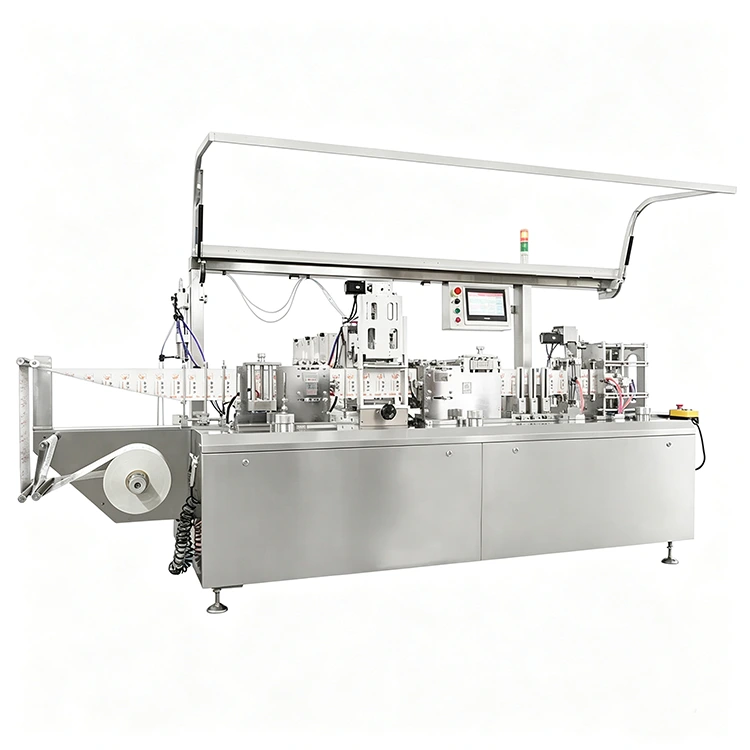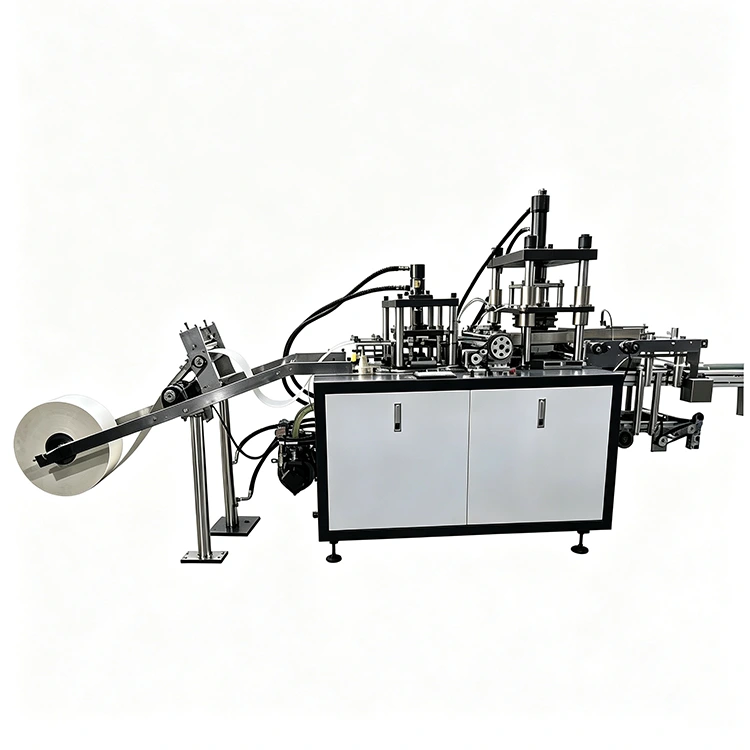
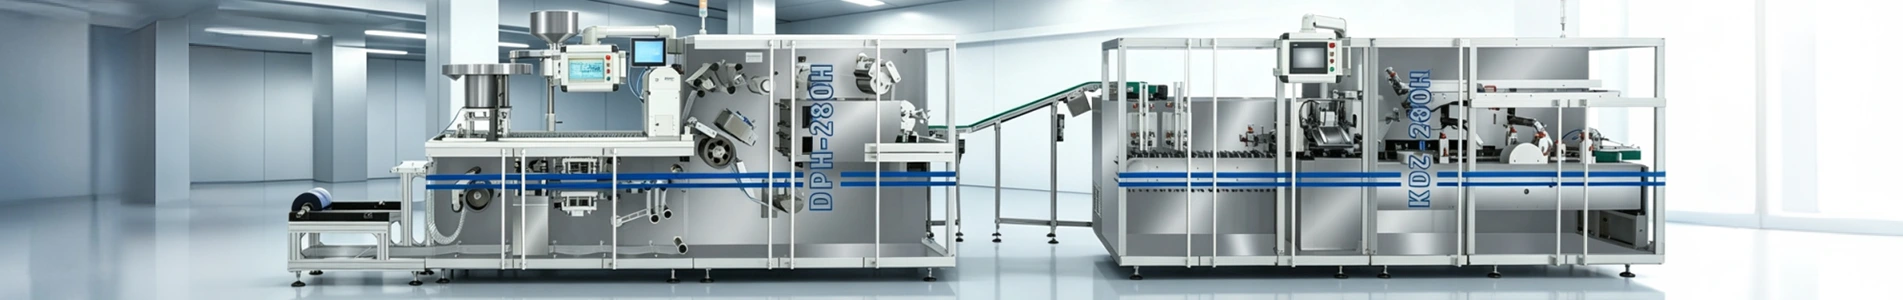
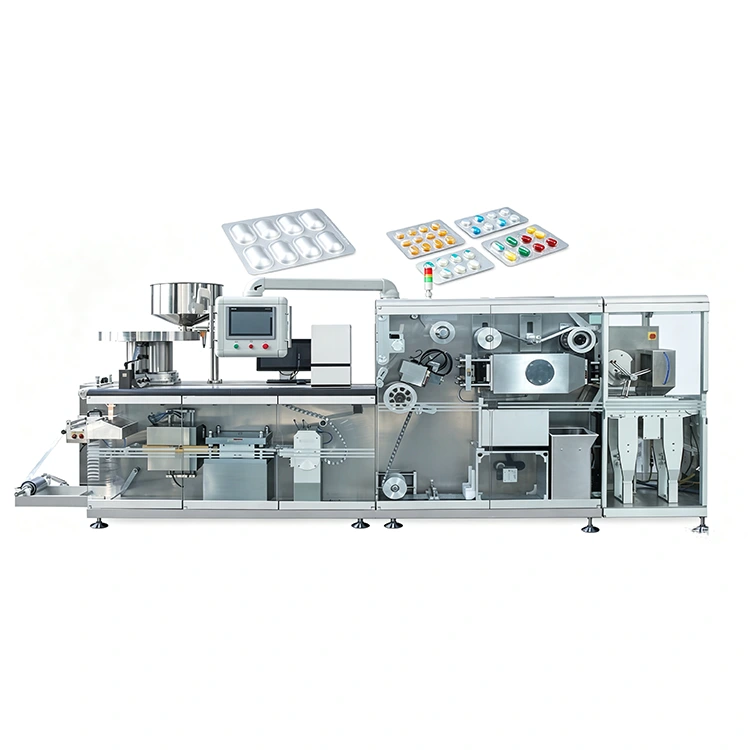
고속 롤플레이트 캡슐 알약 블리스터 기계는 Panasonic 모션 컨트롤러와 8개의 독립 서보 축을 중심으로 구축된 고급 서보 구동 블리스터 포장 기계입니다. 기계적 동기화를 위해 기존의 캠, 기어 및 체인에 의존하는 대신 각 주요 동작이 전자적으로 제어됩니다. 이를 통해 작업자는 기계적으로 기계의 타이밍을 조정하는 대신 HMI를 통해 생산 매개변수를 조정할 수 있으므로 이 기계는 빈번한 제품 변경, 까다로운 출력 목표 또는 여러 블리스터 형식을 처리하는 제약 생산 라인에 특히 적합합니다.
기존의 블리스터 기계는 캠, 기어 및 체인을 통해 성형, 공급, 밀봉 및 펀칭을 기계적으로 동기화합니다. 제품이나 툴링이 변경되면 작업자는 생산을 다시 시작하기 전에 기계적 타이밍과 정렬을 조정해야 할 수도 있습니다.
고속 롤플레이트 캡슐 알약 블리스 터 기계는 다른 접근 방식을 취합니다.
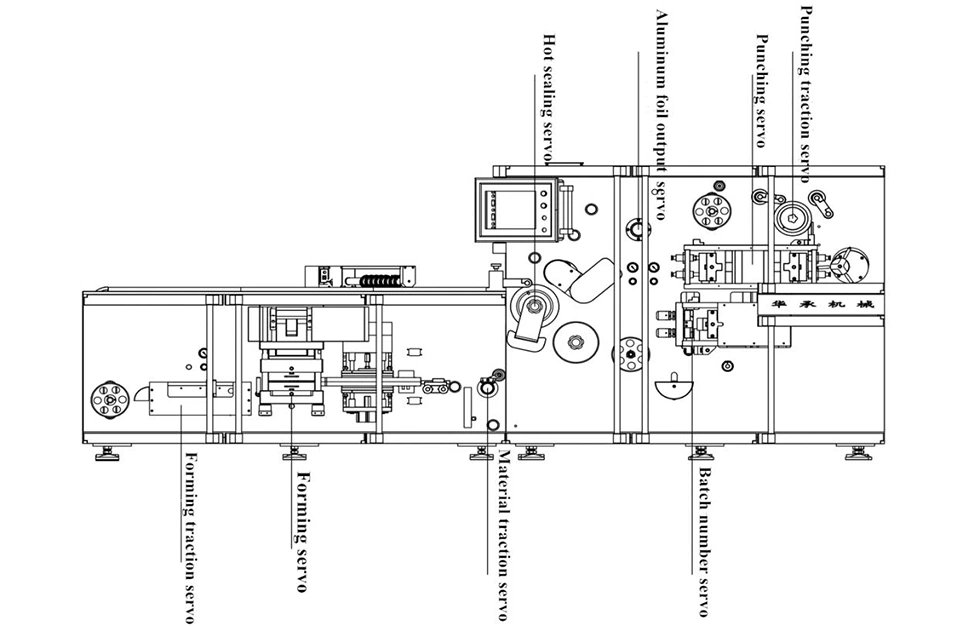
Panasonic 모션 컨트롤러는 8개의 독립적인 서보 축을 조정하여 주요 생산 동작에 대한 기계 전자 제어를 제공합니다.
|
서보 축 |
제어되는 기능 |
|
1 |
PVC/알루미늄 주재료 공급 |
|
2 |
성형 스테이션 |
|
3 |
견인력 형성 |
|
4 |
알루미늄 호일 활성 공급 |
|
5 |
열 밀봉 스테이션 |
|
6 |
배치 번호 인쇄 |
|
7 |
펀칭 견인력 |
|
8 |
펀칭 스테이션 |
그 결과 기계적인 타이밍 조정보다는 주로 전자 모션 제어를 통해 동기화가 처리되는 기계가 탄생했습니다.
당사의 고속 롤플레이트 캡슐 알약 블리스 터 기계는 기존 ALU-PVC 블리스 터 포장 및 장벽이 높은 ALU-ALU 블리스 터 포장용으로 설계되었습니다.
|
포장 형식 |
꾸준한 생산 속도 |
최대 속도 |
|
ALU-PVC |
120~150컷/분 |
200컷/분 |
|
ALU-ALU |
60~80컷/분 |
100컷/분 |
권장되는 생산 속도는 재료, 제품 특성, 캐비티 레이아웃, 성형 깊이 및 기타 생산 매개변수에 따라 달라집니다.
DPH-380H는 최대 속도를 유일한 성능 지표로 삼는 대신 생산 주기 전반에 걸쳐 공급, 성형, 밀봉 및 펀칭을 제어하여 유지하도록 설계되었습니다.
고속 롤플레이트 캡슐 알약 블리스 터 기계는 단일 고속 드라이브에 의존하지 않습니다. 그 성능은 포장 공정 전반에 걸쳐 개별 스테이션을 조정하는 데서 비롯됩니다.
외부 이중 롤 PVC 플랫폼은 두 개의 롤을 동시에 지원하므로 작업자는 현재 재료가 생산되는 동안 다음 롤을 준비할 수 있습니다. 이는 재료 교체로 인한 가동 중지 시간을 줄이는 데 도움이 됩니다.
서보 구동식 재료 공급은 수동적 움직임에만 의존하지 않고 기계를 통해 웹을 능동적으로 끌어당깁니다. 자동 웹 수정 기능은 블리스터 벨트 위치를 유지하고 가공 중 재료 변형을 줄이는 데 도움이 됩니다.
상부 및 하부 가열판은 PID 온도 제어를 사용하여 보다 정밀한 가열 관리를 제공합니다. 재료를 스레딩하는 동안 터치스크린을 통해 플레이트를 독립적으로 열 수 있습니다.
성형 스테이션은 기존의 더블 캠 드라이브가 아닌 독립적인 서보 및 크랭크 암 구조를 사용합니다. 금형은 냉각파이프를 다시 연결하지 않고도 교체를 단순화하도록 설계된 카드 슬롯 설치 구조를 사용합니다.
서보 구동 성형 트랙션은 320 × 380mm 스트로크와 다양한 재료 두께를 수용할 수 있도록 탄성 조정 기능이 있는 이중 에어 클램프를 사용합니다.
조정 가능한 트랙 피더는 원형 정제, 캡슐, 정사각형 정제 및 성형 제품을 처리할 수 있습니다. 독립적인 화면 진동은 제품을 분리하는 데 도움이 되며 개별 공간에 제어된 배치를 지원합니다.
알루미늄 호일 피드는 일정한 토크로 서보 구동됩니다. 광전 등록 기능은 미리 인쇄된 호일 그래픽을 물집 구멍에 맞춰 정렬하고, 주름 방지 메커니즘은 공급 중에 호일을 제어하는 데 도움이 됩니다.
독립적인 서보 열 밀봉 스테이션은 대구경 메쉬 롤러를 사용하여 높은 생산 속도에서 일관된 밀봉 압력을 제공합니다. 수냉식 역방향 사전 압축 롤러는 특히 ALU-ALU 응용 분야에서 패키지 변형을 제어하는 데 도움이 됩니다.
배치번호 인쇄 장치는 서랍식 구조를 사용하여 설치 및 조정이 가능합니다. 나사식 메커니즘을 통해 인쇄 압력을 조정할 수 있습니다.
서보 제어식 펀칭 견인 및 펀칭 작업은 포장 웹 및 절단선과 동기화됩니다. 사전 압축 롤러와 펀칭 가이드 시스템은 고속 절단 중에 재료를 안정화하는 데 도움이 됩니다.
고속 블리스터 포장에는 정확한 성형 및 밀봉 이상의 것이 필요합니다. 또한 기계는 결함이 있는 플레이트가 다운스트림 프로세스에 들어가기 전에 이를 식별하고 제거해야 합니다.
고속 롤플레이트 캡슐 알약 블리스 터 기계는 다음을 포함하는 4단계 검증 시스템을 사용합니다.
1. 광전 감지
2. 스크랩 제거 확인
3. 완제품 검사
4. 수동 폐기 확인
예상 카운트가 조정되지 않는 경우, 해결되지 않은 불일치가 생산 내내 지속되도록 허용하는 대신 기계가 검사를 위해 중지될 수 있습니다.
120° 회전 조작기는 완제품 처리 및 거부에도 사용됩니다. 제공된 사양에 따르면 설계는 처리 속도를 향상시키고 가장자리 낭비를 줄이며 결함이 있는 플레이트만 제거되도록 개별 거부를 허용하도록 고안되었습니다.
|
매개변수 |
DPH-380H |
|
모델 |
DPH-380H |
|
기계 크기(L × W × H) |
5600×1200×1800mm |
|
기계 무게 |
3500kg |
|
성형 영역 |
300×380mm |
|
최대 성형 깊이 |
16mm 이하 |
|
총 전력 |
29kW |
|
제어 시스템 |
Panasonic 모션 컨트롤러 + 8개의 서보 축 |
|
열 밀봉 |
롤러형 열접착 |
|
ALU-PVC 속도 |
안정적으로 분당 120~150회 절단; 최대 200컷/분 |
|
ALU-ALU 속도 |
안정적으로 분당 60~80회 절단; 최대 100컷/분 |
|
생산 요구 사항 |
기존 기계식 드라이브 |
DPH-380H |
|
메인 드라이브 |
캠, 기어 및 체인 |
8개의 독립 서보 축 |
|
동기화 |
기계적 타이밍 |
전자 동기화 |
|
전환 |
기계적 조정 및 시운전 |
매개변수 기반 조정 |
|
일반적인 전환 |
2~4시간 명시됨 |
20~30분 명시됨 |
|
마모 부품 |
캠 및 체인 마모 |
기계적 타이밍 마모 감소 |
|
결함 식별 |
수동 문제 해결 |
HMI 기반 스테이션 정보 |
|
원격진단 |
제한된 |
PLC/서보 원격 지원 |
|
ALU-PVC 출력 |
명시된 분당 80-120컷 |
120~150 안정; 최대 200개 |
DPH-380H 고속 롤플레이트 캡슐 알약 블리스터 기계는 주요 제어, 감지, 공압 및 전송 시스템에 기존 공급업체의 산업용 부품을 사용합니다.
|
요소 |
브랜드 / 구성 |
|
모션 제어 |
파나소닉 |
|
서보 시스템 |
파나소닉 |
|
전기 부품 |
슈나이더 |
|
센서 |
아픈 |
|
공압 부품 |
에어택 |
|
감속기 |
레콘, 이탈리아 |
이 구성 요소 구성은 기계의 서보 구동 아키텍처를 지원하고 유지 관리 및 기술 지원을 용이하게 합니다.
각 고속 롤플레이트 캡슐 알약 블리스 터 기계에는 구성된 블리스 터 생산 공정에 필요한 핵심 장비가 함께 제공됩니다.
● 8-서보 시스템을 갖춘 완전한 기계
● 파나소닉 모션 컨트롤러
● 서보 모터 8개
● 제품별 금형 세트 1개
● 외부 이중 롤 PVC 플랫폼
● 자동 재료 수정
● 광전 등록
● 서보 구동 성형 시스템
● 서보 히트실링 시스템
● 서보 펀칭 시스템
● 회전식 120° 조작기
● 4단계 품질 검증
● 11인치 컬러 터치스크린 HMI
● 영어 기술 문서
● 선적 전 공장 승인 테스트
기계는 배송 전에 고객 샘플로 테스트할 수 있으며, 제공된 프로젝트 정보에 따라 비디오 목격이 가능합니다.
DPH-380H는 제약 및 기타 적합한 블리스터 응용 분야용으로 설계된 고속 서보 구동 블리스터 포장 기계입니다. Panasonic 모션 컨트롤러로 조정되는 8개의 독립적인 서보 축을 사용합니다.
재료 공급, 성형, 밀봉, 배치 인쇄 및 펀칭을 포함하여 각 주요 생산 과정을 독립적으로 제어할 수 있습니다. 이는 전자 동기화를 제공하고 기계적 타이밍 조정에 대한 의존도를 줄입니다.
예. 이 기계는 ALU-PVC 및 ALU-ALU 블리스터 포장용으로 지정되었습니다. 생산 속도와 구성은 선택한 재료와 제품에 따라 다릅니다.
ALU-PVC 포장의 경우 명시된 정상 속도는 분당 120~150회 절단이며 최대 분당 절단 수는 200회입니다. ALU-ALU의 경우 일정한 속도는 60-80회/분이며 최대 100회/분입니다.
제공된 비교에서는 명시된 구성에서 DPH-380H의 경우 약 20~30분을 지정하는데, 이는 기존 기계 기계의 경우 2~4시간입니다. 실제 시간은 제품, 금형 및 작업자에 따라 다릅니다.
예. 조정 가능한 트랙 피더는 원형 정제, 캡슐, 정사각형 정제 및 성형 제품을 수용하도록 설계되었습니다. 최종 공급 구성은 제품에 따라 확인되어야 합니다.
예. 알루미늄 호일 공급 시스템에는 사전 인쇄된 그래픽을 블리스터 캐비티 위치와 정렬하기 위한 광전 등록 기능이 포함되어 있습니다.
DPH-380H는 자동 재료 수정, 제어된 포일 공급 및 4단계 검증을 사용합니다. 회전식 조작기는 완제품 전체를 폐기하는 대신 결함이 있는 개별 플레이트를 거부할 수도 있습니다.
예. KEDE는 배송 전에 고객 샘플과 포장재를 사용하여 공장 승인 테스트를 수행할 수 있습니다. 프로젝트 구성에 따라 실시간 영상목격도 가능합니다.
제품 유형 및 치수, 캐비티 레이아웃, 포장 재료, 대상 출력 및 대상 포트를 제공합니다. 그런 다음 KEDE는 툴링 구성을 권장하고 기계 사양, 리드 타임 및 견적을 제공할 수 있습니다.
주소
중국 절강성 원저우시 핑양현 쿤양진 자교로 NO.235
이메일